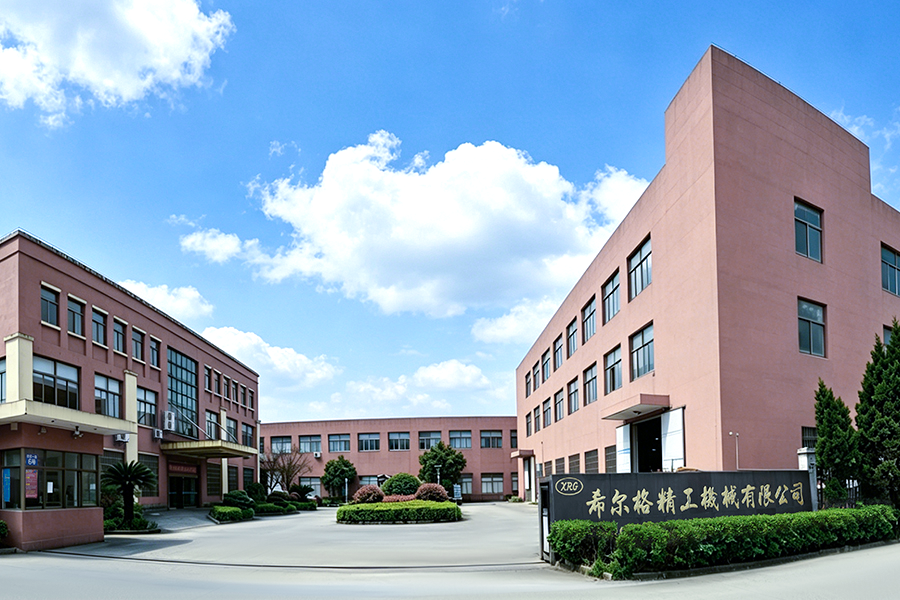
Hochpräzises CNC-Bearbeitungszentrum für die Herstellung von Teilen
Bei Xierge Precision Machinery Co., Ltd. nutzen wir unsere über 30-jährige Betriebserfahrung seit 1990, um Hochleistungslösungen zu entwickeln Teile für CNC-Bearbeitungszentren für die globale Elektrowerkzeug- und Industriemaschinenindustrie. Antriebskomponenten – wie Rotorwellen, Ankerwellen, Antriebsspindeln und Getriebewellen – sind die zentralen Übertragungselemente von Elektrowerkzeugen und erfordern extreme Haltbarkeit, hohe Drehmomentfestigkeit und perfekte dynamische Balance, um hohen Drehzahlen und starken Stoßbelastungen standzuhalten.
Unsere hochmoderne Anlage ist mit aus Japan importierten Star CNC-Langdrehmaschinen, fortschrittlichen Mehrachsen-Bearbeitungszentren und Präzisionsschleifmaschinen ausgestattet. Dadurch können wir komplexe Geometrien wie Schrägverzahnungen, Keilwellen und quergebohrte Schmierlöcher in einer einzigen Aufspannung bearbeiten. Die Swiss-Type-Führungsbuchsentechnologie bietet beispiellose Unterstützung und ermöglicht es uns, lange, schlanke Antriebskomponenten mit extrem enger Konzentrizität und Geradheit herzustellen, wobei Durchbiegungen vollständig vermieden werden.
Gemäß unserem Grundprinzip „Integritätsorientierung, Qualität an erster Stelle“ verwenden wir ausschließlich erstklassige Rohstoffe wie 20CrMnTi- und 42CrMo-Legierungsstahl. Um eine zuverlässige Produktleistung unter harten Bedingungen zu gewährleisten, wenden wir strenge Qualitätskontrollprotokolle an und nutzen einen kompletten Satz an Prüfinstrumenten, die direkt aus Japan und Deutschland importiert werden. Wir arbeiten ständig an Innovationen, um eine solide Geschäftsentwicklung aufrechtzuerhalten, und heißen Kunden aus dem In- und Ausland herzlich willkommen, unsere Fabrik zu besuchen und maßgeschneiderte OEM/ODM-Kooperationsmöglichkeiten zu erkunden.
Technische Spezifikationen für Teile von CNC-Bearbeitungszentren
| Komponententypen | Rotor-/Ankerwellen, Antriebsspindeln, Getriebewellen, Abtriebsritzel, Lagerzapfen |
|---|---|
| Bearbeitungsausrüstung | Star CNC-Langdrehmaschinen, 4-Achsen-CNC-Bearbeitungszentren, CNC-Rundschleifmaschinen |
| Durchmessertoleranz | Lagerzapfen: ±0,003 mm; Allgemeine Durchmesser: ±0,01 mm |
| Geometrische Toleranzen | Konzentrizität/Koaxialität: 0,005 mm; Geradheit: 0,005 mm/100 mm |
| Gemeinsame Materialien | 20CrMnTi, 42CrMo, 40Cr, 1045 Kohlenstoffstahl, SUS440C |
| Härte- und Wärmebehandlung | Induktionshärten, Aufkohlen und Abschrecken; Härte bis HRC 55-62 auf Verschleißflächen |
| Oberflächenrauheit (Ra) | Bodentragende Oberflächen: Ra 0,2 – Ra 0,4; Gedrehte Oberflächen: Ra 0,8 |
| Bearbeitungsfunktionen | Evolventenverzahnungen, gerade Keilnuten, Querbohrungen, Mikrogewinde |
| Inspektionsausrüstung | Japanische/deutsche KMG, Rundheitsprüfgeräte, Härteprüfgeräte, Zahnradprüfgeräte |
Kernvorteile der Teile des CNC-Bearbeitungszentrums von Xierge
- Ermüdungsfestigkeit bei hohem Drehmoment: Wir wählen ausschließlich hochwertige legierte Stähle (20CrMnTi, 42CrMo) aus, die den starken Stoßbelastungen und dem hohen Drehmoment standhalten, die von industriellen Elektrowerkzeugen erzeugt werden.
- Swiss-Type-Präzision für Wellen: Unsere japanischen Star CNC-Langdrehmaschinen zeichnen sich durch die Bearbeitung langer, schlanker Rotor- und Ankerwellen aus, verhindern Durchbiegungen und gewährleisten eine außergewöhnliche Konzentrizität für ein dynamisches Gleichgewicht bei hoher Geschwindigkeit.
- Erweiterte Wärmebehandlungsintegration: Durch kontrollierte Induktionshärtung und Aufkohlung erreichen wir einen zähen Kern mit einer ultraharten, verschleißfesten Oberfläche (HRC 58) und verlängern so die Lebensdauer des Bauteils.
- Komplexe Bearbeitung in einer Aufspannung: Mit unseren angetriebenen Werkzeugen können wir in einem einzigen Arbeitsgang drehen, Keile fräsen, Querlöcher bohren und Gewinde schneiden, wodurch Handhabungsfehler drastisch reduziert und eine perfekte Konzentrizität gewährleistet werden.
- Ultrapräzisionsschleifen: Ausgestattet mit fortschrittlichen Rundschleifmaschinen erzielen wir makellose Lagerzapfen und Zahnprofile (Ra 0,2) und reduzieren so Reibung, Wärmeentwicklung und Geräusche in der Antriebsbaugruppe.
- Ultraschallreinigungsstandard: Jede Antriebskomponente durchläuft spezielle Reinigungsmaschinen, um alle Bearbeitungsspäne und Schneidflüssigkeiten zu entfernen und so eine makellose Oberfläche für die Lagermontage zu gewährleisten.
- 3 Jahrzehnte OEM/ODM-Expertise: Seit 1990 haben wir umfassende technische Kenntnisse gesammelt, die es uns ermöglichen, Konstruktionen im Hinblick auf die Herstellbarkeit (DFM) zu optimieren und die Kosten für kundenspezifische Elektrowerkzeugprojekte zu senken.
Zahlungsmethoden und globale Logistiklösungen
Sichere internationale Zahlungsbedingungen:
Um einen reibungslosen internationalen B2B-Handel zu ermöglichen, bieten wir flexible und sichere Zahlungsmöglichkeiten. Für Massenproduktionsaufträge von CNC-Bearbeitungszentrumsteilen akzeptieren wir Standard-T/T (Telegrafischer Transfer) mit einer Anzahlung von 30 % und einem Restbetrag von 70 % vor dem Versand. Bei großen internationalen Lieferverträgen sind wir durchaus in der Lage, unwiderrufliche Akkreditive (L/C) auf Sicht zu bearbeiten. Für erste Prototypen, Musterbestellungen oder Gebühren für kundenspezifische Werkzeuge stehen auch PayPal und Western Union zur Verfügung, um den Prozess zu beschleunigen.
Globale Logistik und Schutzverpackungen:
Wir bieten umfassende End-to-End-Versandlösungen gemäß FOB, CIF und DAP Incoterms. Für dringende Prototypen oder Kleinserien nutzen wir internationale Expresskuriere wie DHL, FedEx und UPS. Für die Massenproduktion bieten wir über unser vertrauenswürdiges globales Spediteurnetzwerk äußerst wettbewerbsfähige Seefracht- (LCL/FCL) und Luftfrachttarife an. Da Antriebskomponenten über präzise Lagerflächen und Gewinde verfügen, verwenden wir eine spezielle Verpackung: Jede Welle ist einzeln in VCI-Rostschutzpapier (Volatile Corrosion Inhibitor) eingewickelt, in speziellen starren Pappröhren oder EPE-Schaumstoffschlitzen gesichert und in stabilen Holzkisten in Exportqualität verpackt, um Biege- oder Transportschäden zu vermeiden.
FAQ
Bei langen Antriebswellen stellt die thermische Verformung eine große Herausforderung dar. Wir verwenden einen zweistufigen Prozess: Grobbearbeitung auf unseren Langdrehmaschinen unter Berücksichtigung einer bestimmten Schleifzugabe, gefolgt von Induktionshärten oder Aufkohlen. Nach der Wärmebehandlung verwenden wir unsere Präzisions-CNC-Rundschleifmaschinen, um die Lagerzapfen und kritischen Durchmesser wieder auf strenge Mikrotoleranzen zu bringen und so geringfügige thermische Verformungen effektiv zu korrigieren.
Ja. Unsere Star CNC-Langdrehmaschinen und 4-Achsen-Bearbeitungszentren sind mit angetriebenen Werkzeugen ausgestattet. Dies ermöglicht uns das Wälzfräsen, das Fräsen von geraden Keilnuten und das Schneiden von Evolventenverzahnungen in einer einzigen Aufspannung. Da das Teil nicht auf Sekundärmaschinen übertragen wird, wahren wir die absolute Koaxialität zwischen den Lagerzapfen und den Keilwellenabschnitten.
Bei Rotorwellen von Hochgeschwindigkeits-Elektrowerkzeugen ist das dynamische Gleichgewicht von entscheidender Bedeutung. Durch die Verwendung der Führungsbuchsenunterstützung auf unseren Schweizer Drehmaschinen und die Endbearbeitung durch Präzisions-Rundschleifen können wir über mehrere Lagerzapfen hinweg konsistent Konzentrizitäts-/Koaxialitätstoleranzen von 0,005 mm erreichen und so einen reibungslosen, vibrationsfreien Betrieb bei hohen Drehzahlen gewährleisten.
Für Schlagschrauber und Hochleistungs-Elektrowerkzeuge empfehlen wir dringend legierten Stahl 20CrMnTi oder 42CrMo. Diese Materialien bieten nach dem Aufkohlen und Abschrecken eine harte, verschleißfeste Oberfläche (HRC 58–62) und behalten gleichzeitig einen äußerst zähen Kern bei, der plötzliche Stöße absorbieren kann, ohne zu brechen.
Eingeschlossene Späne können Lager und Getriebe zerstören. Nach der Bearbeitung und Entgratung durchlaufen alle Antriebskomponenten unsere speziellen industriellen Ultraschall-Reinigungsmaschinen. Diese hochfrequente Bewegung in Kombination mit speziellen Spülflüssigkeiten entfernt 100 % der Mikrograte und Schnittrückstände aus tiefen Querlöchern und Blindgewinden.
Absolut. Gemäß unserem „Quality Foremost“-Prinzip verwenden wir importierte japanische und deutsche Prüfgeräte zur Durchführung der SPC (Statistical Process Control). Jede Lieferung wird von detaillierten Maßkontrollberichten, Rundheitsdiagrammen und Protokollen zur Wärmebehandlungshärteprüfung begleitet, um eine vollständige Rückverfolgbarkeit und Einhaltung Ihrer Spezifikationen zu gewährleisten.