Technische Spezifikationen für CNC-Optik- und Instrumententeile
| Teiletypen | Ventilführungen, Kolbenbolzen, Einspritzhülsen, Steuerwellen, Stößel |
|---|---|
| Primäre Ausrüstung | Star CNC-Langdrehmaschinen, 4-Achsen-CNC-Bearbeitungszentren, Rundschleifmaschinen |
| Maßtoleranz | Kritische Durchmesser: ±0,005 mm; Innenbohrungen (H7): ±0,005 mm |
| Geometrische Toleranzen | Konzentrizität: 0,005 mm; Geradheit: 0,002 mm/100 mm; Zylindrizität: 0,003 mm |
| Gemeinsame Materialien | GCr15 (AISI 52100), 42CrMo, SUJ2, 40Cr, Sphäroguss |
| Wärmebehandlung | Abschrecken und Anlassen, Induktionshärten (HRC 58-62 auf Funktionsoberflächen) |
| Oberflächenrauheit (Ra) | Geschliffene/gehonte Bohrungen und Zapfen: Ra 0,2 – Ra 0,4; Gedreht: Ra 0,8 |
| Bearbeitungsfunktionen | Mikroschmierlöcher, komplexe Kegel, Sprengringnuten, Innengewinde |
| Oberflächenbehandlungen und Reinigung | Nitrieren, Brünieren, Phosphatieren, Ultraschallreinigung |
| Inspektionsausrüstung | Japanische/deutsche KMG, Rundheitsprüfgeräte, Härteprüfgeräte, Luftmessgeräte |
Hochpräzise CNC-Optik- und Instrumententeile für extreme thermische und mechanische Anforderungen
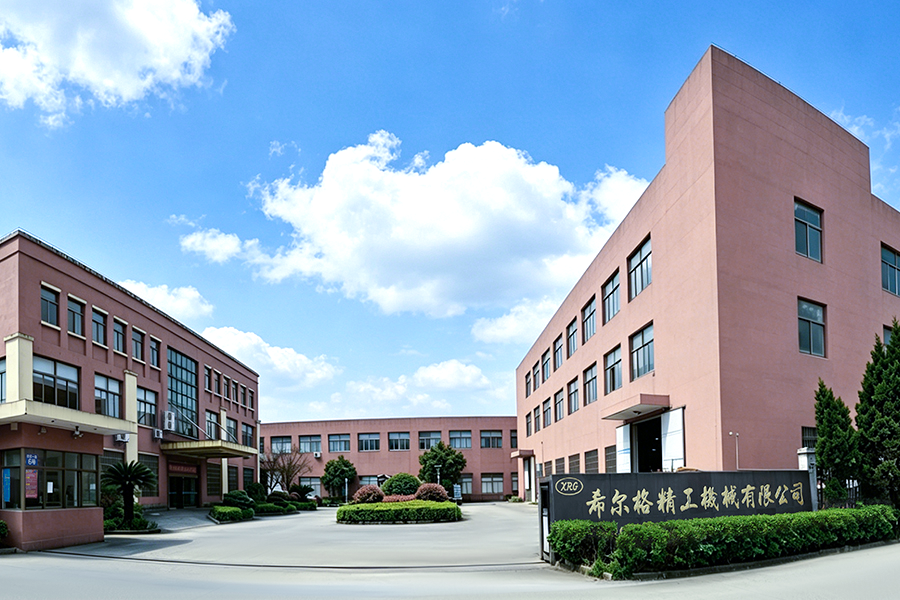
Bei Xierge Precision Machinery Co., Ltd. nutzen wir über 30 Jahre Betriebserfahrung seit 1990, um erstklassige Produkte herzustellen CNC-Optik- und Instrumententeile für die globale Automobil- und Industriemaschinenbranche. Motorkomponenten – wie Ventilführungen, Kolbenbolzen, Einspritzdüsen und Steuerwellen – sind extremer thermischer Belastung, explosiven Verbrennungsdrücken und hochfrequenter zyklischer Ermüdung ausgesetzt. Diese anspruchsvollen Anwendungen erfordern von den Bauteilen eine extreme Zugfestigkeit, einwandfreie Konzentrizität und hervorragende Oberflächengüten. In Hochgeschwindigkeits-Rotations- oder kontinuierlichen Verbrennungsumgebungen kann selbst eine mikroskopische Abweichung der Zylindrizität, ein leichter Oberflächenfehler oder eine falsche Materialdichte zu Öllecks, beschleunigtem Verschleiß, katastrophalem Motorausfall und erhöhten Emissionen führen.
Um einwandfreie Ergebnisse zu erzielen, ist unsere hochmoderne Anlage mit aus Japan importierten Star CNC-Langdrehmaschinen, fortschrittlichen mehrachsigen CNC-Bearbeitungszentren und hochpräzisen Innen- und Außenrundschleifmaschinen ausgestattet. Die spezielle Führungsbuchsentechnologie unserer Schweizer Drehmaschinen sorgt für eine kontinuierliche, starre Unterstützung und eliminiert eine Durchbiegung bei der Bearbeitung langer, schlanker Geometrien wie Ventilschäfte oder Stößelstangen vollständig. Mit dieser Spezialausrüstung können wir komplexe Stufenprofile drehen, präzise Mikroschmierlöcher bohren und komplizierte Gewindeenden in einer einzigen kontinuierlichen Aufspannung bearbeiten und so eine absolute Koaxialität zwischen den Lagerzapfen und Funktionsdurchmessern gewährleisten.
Gemäß unserem Grundprinzip „Integritätsorientierung, Qualität an erster Stelle“ verwenden wir ausschließlich erstklassige Rohstoffe wie GCr15-Lagerstahl, 42CrMo und SUJ2, um maximale strukturelle Integrität und Verschleißfestigkeit zu gewährleisten. Um eine zuverlässige Produktleistung zu gewährleisten, wenden wir strenge Qualitätskontrollprotokolle an und nutzen einen kompletten Satz direkt aus Japan und Deutschland importierter Prüfinstrumente, um Härte, Maßgenauigkeit und geometrische Toleranzen zu überprüfen. Wir arbeiten ständig an Innovationen, um eine solide Geschäftsentwicklung aufrechtzuerhalten, und heißen Kunden aus dem In- und Ausland herzlich willkommen, unsere Fabrik zu besuchen und maßgeschneiderte OEM/ODM-Kooperationsmöglichkeiten zu erkunden.
Kernvorteile von Xierge CNC-Optik- und Instrumententeilen
- Extreme Ermüdungs- und Wärmebeständigkeit: Wir wählen strikt die legierten Stähle GCr15 und 42CrMo aus und wenden eine präzise Induktionshärtung auf Funktionsoberflächen an, um HRC 58–62 zu erreichen, was eine hervorragende Verschleißfestigkeit gegenüber explosiven Verbrennungsdrücken bietet.
- Schlankheitsbearbeitung ohne Durchbiegung: Unsere japanischen Star CNC-Swiss-Typ-Drehmaschinen nutzen eine durchgehende Führungsbuchsenunterstützung, die die Bearbeitung langer, schlanker Komponenten wie Ventilführungen ohne Biegung ermöglicht und so eine hervorragende Geradheit gewährleistet.
- Koaxialitätskontrolle in einem einzigen Setup: Durch das Drehen komplexer Profile, das Bohren von Mikrolöchern und die Bearbeitung von Nuten in äußerst steifen, einzelnen kontinuierlichen Aufspannungen eliminieren wir sekundäre Spannfehler und sorgen für eine strikte Koaxialität für einen reibungslosen Betrieb bei hohen Drehzahlen.
- Fortschrittliches Präzisionsschleifen und Honen: Ausgestattet mit hochpräzisen Innen- und Außenrundschleifern erzielen wir spiegelglatte Oberflächen (Ra 0,2) an Lagerzapfen und Innenbohrungen, wodurch die Reibung deutlich reduziert und Öllecks verhindert werden.
- Gratfreies Mikrolochbohren: Um zu verhindern, dass interne Ablagerungen die Zylinderwände beschädigen oder Kraftstoffeinspritzdüsen verstopfen, nutzen wir spezielles Tieflochbohren und Entgraten mit thermischer Energie (TEM), gefolgt von einer gründlichen Ultraschallreinigung.
- Thermische Verformungskorrektur: Bei gehärteten Motorteilen führen wir eine sorgfältige Wärmebehandlung durch und nutzen ein präzises Nachschleifen, um etwaige Mikroverzüge zu korrigieren und exakte Zylindrizitäts- und Geradheitstoleranzen wiederherzustellen.
- 3 Jahrzehnte Automobil-OEM/ODM-Expertise: Seit 1990 haben wir kontinuierlich Innovationen entwickelt und DFM-Optimierung (Design for Manufacturing) sowie eine vollständige PPAP-Dokumentation für kundenspezifische Motorkomponenten bereitgestellt, die nahtlos vom Prototyping bis zur Massenproduktion skaliert werden können.
Zahlungsmethoden und globale Logistiklösungen
Sichere internationale Zahlungsbedingungen:
Um einen reibungslosen internationalen B2B-Handel zu ermöglichen, bieten wir flexible und sichere Zahlungsmöglichkeiten. Für Massenproduktionsaufträge von CNC-Optik- und Instrumententeilen akzeptieren wir Standard-T/T (Telegrafische Überweisung) mit einer Vorauszahlung von 30 % und einem Restbetrag von 70 % vor dem Versand. Bei groß angelegten Tier-1-Lieferverträgen für die Automobilindustrie sind wir in der Lage, unwiderrufliche Akkreditive (L/C) auf Sicht zu bearbeiten. Für erste Prototypen, Musterbestellungen oder Gebühren für kundenspezifische Werkzeuge stehen auch PayPal und Western Union zur Verfügung, um den Prozess zu beschleunigen.
Globale Logistik und Schutzverpackungen:
Wir bieten umfassende End-to-End-Versandlösungen gemäß FOB, CIF und DAP Incoterms. Für dringende Prototypen oder Kleinserien nutzen wir internationale Expresskuriere wie DHL, FedEx und UPS. Für die Massenproduktion bieten wir über unser vertrauenswürdiges globales Spediteurnetzwerk äußerst wettbewerbsfähige Seefracht- (LCL/FCL) und Luftfrachttarife an. Wir sind uns bewusst, dass es sich bei Motorpräzisionsteilen häufig um lange, schlanke oder dünnwandige Komponenten mit empfindlichen geschliffenen Oberflächen und Mikrolöchern handelt, die sehr anfällig für Biegung, Lochfraß und Oxidation sind. Deshalb verwenden wir spezielle Verpackungen: Jedes Teil ist einzeln mit schwerem Rostschutzöl beschichtet und in VCI-Papier (Volatile Corrosion Inhibitor) eingewickelt. Um Punktkontakt und Verformung zu verhindern, werden die Teile in speziellen starren Papprohren oder eng beieinander liegenden mehrschichtigen EPE-Schaumstoffschlitzen aufgehängt und in stabilen Exportkartons oder wärmebehandelten Holzkisten verpackt, um sicherzustellen, dass es während des internationalen Transports zu keiner Verformung kommt.
FAQ
Schlanke Bauteile verformen sich unter Schnittdruck auf natürliche Weise. Wir verwenden japanische Star-CNC-Schweizer Drehmaschinen, die mit verstellbaren Hartmetall-Führungsbuchsen ausgestattet sind, die eine kontinuierliche, eng anliegende Unterstützung des Stangenmaterials nur wenige Millimeter vom Schneidwerkzeug entfernt bieten. Darüber hinaus verwenden wir optimierte Fräszyklen und scharfe Hartmetallwerkzeuge mit minimalen Radialkräften, um sicherzustellen, dass die Komponenten perfekt gerade bleiben.
Lokalisierte Lagerzapfen auf schlanken Wellen können durch Induktionshärten zu leichten thermischen Verformungen führen. Wir berücksichtigen dies, indem wir bei kritischen Durchmessern vor der Wärmebehandlung eine bestimmte Schleifzugabe (typischerweise 0,2–0,3 mm) belassen. Nach dem Abschrecken verwenden wir Präzisions-CNC-Rundschleifmaschinen, um die verformte Schicht systematisch zu entfernen und so die exakten Durchmesser-, Zylindrizitäts- und Geradheitstoleranzen wiederherzustellen, die für einen reibungslosen Motorbetrieb erforderlich sind.
Innenliegende Grate können abbrechen und Motorlager zerstören oder Ölkanäle verstopfen. Wir verwenden spezielle Tieflochbohrer und Hartmetall-Mikrobohrer mit optimierten Zuschnittzyklen direkt auf den Langdrehmaschinen. Darauf folgen Präzisionswerkzeuge zum Hinterfasen. Um absolute Sicherheit zu gewährleisten, verwenden wir die thermische Energieentgratung (TEM), um alle verbleibenden Mikrograte zu verdampfen, gefolgt von einer gründlichen Ultraschallreinigung.
Standardhandwerkzeuge können diese geometrischen Toleranzen nicht genau beurteilen. Wir verwenden importierte japanische und deutsche Koordinatenmessgeräte (KMG) und Präzisionsrundheitsprüfgeräte. Das Bauteil wird auf V-Blöcken oder Präzisionszentren abgestützt und die Maschine zeichnet mehrere Punkte entlang der Länge und des Umfangs ab, um Geradheit, Zylindrizität und Koaxialität abzubilden.
Für Kolbenbolzen, die extremen Wechselbelastungen und explosiven Verbrennungsdrücken ausgesetzt sind, empfehlen wir dringend den Lagerstahl GCr15 (AISI 52100) oder SUJ2. Nach der Präzisionsbearbeitung wenden wir Durchhärten und Anlassen an, um HRC 58–62 zu erreichen. Dadurch entsteht eine äußerst haltbare, verschleißhemmende Oberflächenschicht, die Motorumgebungen mit hoher Reibung und hohen Temperaturen standhält.
Ja. Mit über 30 Jahren Erfahrung in der Belieferung der Automobilindustrie erfüllen wir die Anforderungen von PPAP (Production Part Approval Process) und APQP (Advanced Product Quality Planning) vollständig. Wir stellen eine vollständige Dokumentation bereit, einschließlich Maßlayouts, Materialwerkszertifikaten, Wärmebehandlungsprotokollen, Fähigkeitsstudien (Cpk/Ppk) und Messsystemanalyse (MSA), um eine nahtlose Integration in Ihre Automobillieferkette sicherzustellen.