Technische Spezifikationen für CNC-Industriemaschinenteile
| Teiletypen | Kühlkörpergehäuse, Sensorgehäuse, optische Halterungen, leichte Antriebsbaugruppen |
|---|---|
| Primäre Ausrüstung | Star CNC-Langdrehmaschinen, 4-Achsen-CNC-Bearbeitungszentren, Flachschleifmaschinen |
| Maßtoleranz | Kritische Durchmesser: ±0,005 mm; Allgemein: ±0,01 mm |
| Geometrische Toleranzen | Ebenheit: 0,01 mm; Parallelität: 0,01 mm; Koaxialität: 0,005 mm |
| Gemeinsame Materialien | AL6061-T6, AL7075-T651, AL2024, AL5052 |
| Oberflächenrauheit (Ra) | Präzisionsgefräst: Ra 0,8; Diamantgedreht/poliert: Ra 0,2 |
| Bearbeitungsfunktionen | Mikro-Wärmeableitungsrippen, dünne Wände (0,2 mm), Präzisionsgewinde, Cross-Ports |
| Oberflächenbehandlungen und Reinigung | Eloxieren vom Typ II/III, Chromatierung, Perlenstrahlen, Ultraschallreinigung |
| Inspektionsausrüstung | Japanisches/deutsches KMG, Oberflächenrauheitsmessgeräte, Mikrohärtemessgeräte |
CNC-Industriemaschinenteile: Kombination von leichter Stärke mit makelloser geometrischer Genauigkeit
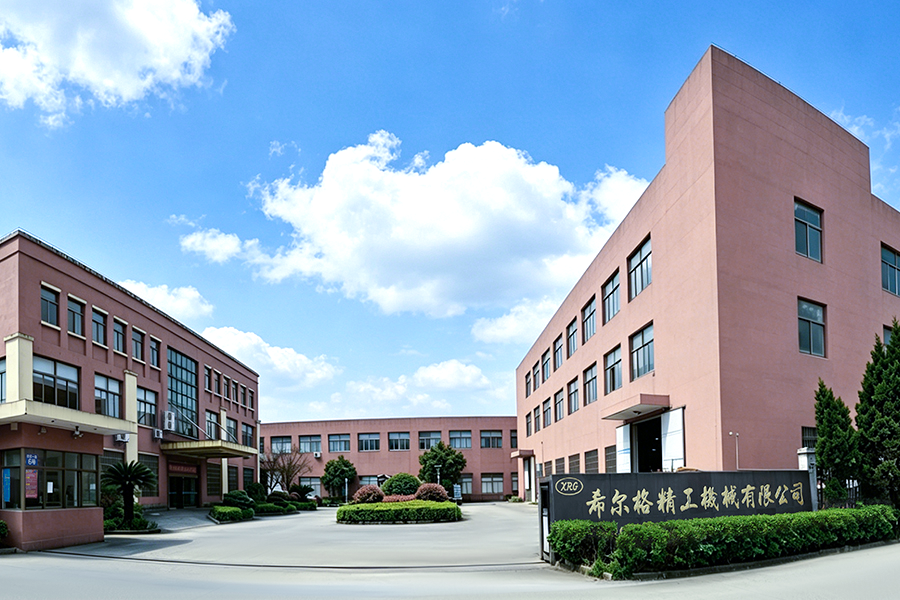
Bei Xierge Precision Machinery Co., Ltd. nutzen wir über 30 Jahre Betriebserfahrung seit 1990, um erstklassige Produkte herzustellen CNC-Industriemaschinenteile für die globale Automobil-, Medizin-, Unterhaltungselektronik- und Industrieautomatisierungsbranche. Aluminiumkomponenten – wie Kühlkörpergehäuse, Sensorgehäuse, optische Halterungen und leichte Antriebsbaugruppen – werden wegen ihres hervorragenden Verhältnisses von Festigkeit zu Gewicht, Wärmeleitfähigkeit und Korrosionsbeständigkeit hoch geschätzt. Allerdings ist Aluminium auch ein sehr duktiles und weiches Material mit einem hohen Wärmeausdehnungskoeffizienten, wodurch es bekanntermaßen schwierig zu bearbeiten ist, ohne dass es zu Dimensionsverwerfungen, Oberflächenabrieb oder problematischer Gratbildung kommt. Bei hochpräzisen Anwendungen kann bereits eine mikroskopische Abweichung der Ebenheit oder ein geringfügiger Oberflächenfehler zu Montagefehlern oder einer verminderten thermischen Leistung führen.
Um einwandfreie Ergebnisse zu erzielen, ist unsere hochmoderne Anlage mit aus Japan importierten Star CNC-Langdrehmaschinen, fortschrittlichen 4-Achsen-CNC-Bearbeitungszentren und hochpräzisen Schleifmaschinen ausgestattet. Die Führungsbuchsentechnologie unserer Schweizer Drehmaschinen sorgt für eine kontinuierliche, starre Unterstützung und eliminiert Durchbiegungen bei der Bearbeitung langer, schlanker Aluminiumgeometrien vollständig. Mit dieser Spezialausrüstung können wir komplexe Stufenprofile drehen, präzise Mikrorippen-Wärmeableitungsstrukturen fräsen und Queranschlüsse in einer einzigen kontinuierlichen Aufspannung bohren und so absolute Koaxialität und strenge geometrische Toleranzen über das gesamte Werkstück hinweg gewährleisten.
Gemäß unserem Grundprinzip „Integritätsorientiert, Qualität an erster Stelle“ verwenden wir ausschließlich erstklassige Rohstoffe, darunter AL6061-T6, AL7075-T651 und AL2024-Legierungen in Luft- und Raumfahrtqualität. Um eine zuverlässige Produktleistung zu gewährleisten, wenden wir strenge Qualitätskontrollprotokolle an und nutzen einen kompletten Satz an Prüfinstrumenten, die direkt aus Japan und Deutschland importiert werden. Wir arbeiten ständig an Innovationen, um eine solide Geschäftsentwicklung aufrechtzuerhalten, und heißen Kunden aus dem In- und Ausland herzlich willkommen, unsere Fabrik zu besuchen und maßgeschneiderte OEM/ODM-Kooperationsmöglichkeiten zu erkunden.
Kernvorteile von Xierge CNC-Industriemaschinenteilen
- Dünnwandige Bearbeitung ohne Verformung: Aufgrund der Weichheit von Aluminium verformen sich dünne Wände unter Druck. Wir verwenden kundenspezifische weiche Backen, Spreizdorne und ultrascharfe, polierte Hartmetallwerkzeuge mit minimalen Radialkräften, um 0,2 mm dünnwandige Gehäuse ohne Ovalisierung zu bearbeiten.
- Kontrolle der Wärmeausdehnung: Aluminium dehnt sich unter der Schneidhitze schnell aus. Wir implementieren optimierte Hochgeschwindigkeits-Werkzeugwege in Kombination mit MMS (Minimum Quantity Lubrication) und einer starren Führungsbuchsenunterstützung, um die Wärme sofort abzuleiten und so eine strikte Dimensionsstabilität sicherzustellen.
- Erweiterte Profilierung der Kühlrippen: Mithilfe von 4-Achsen-CNC-Bearbeitungszentren führen wir spezielle trochoidale Fräspfade aus, um empfindliche Mikrorippen für das Wärmemanagement zu schneiden und die Oberfläche zu maximieren, ohne dass sich die Rippen verbiegen oder brechen.
- Geometrische Integrität in einem Einzelaufbau: Durch das Drehen, Fräsen und Querbohren komplexer Aluminiumgehäuse in einem kontinuierlichen Arbeitsgang auf unseren Langdrehmaschinen eliminieren wir sekundäre Spannfehler und sorgen für strikte Parallelität und Ebenheit bei optischen und medizinischen Baugruppen.
- Gratfreie Aluminiumbearbeitung: Aluminium neigt zur Bildung von Graten, die sich nur schwer entfernen lassen. Wir verwenden spezielle Werkzeuge zum Hinteranfasen und optimierte Vorschubgeschwindigkeiten, um die Gratbildung an Querbohrungskreuzungen zu verhindern, und führen anschließend eine Entgratung mit thermischer Energie durch.
- Kompensation der Eloxaltoleranz: Wir verfügen über umfassendes Fachwissen in der Maßkontrolle vor dem Eloxieren. Wir berechnen und bearbeiten negative Toleranzen präzise, um die Eloxierungsschichtdicke vom Typ II oder Typ III zu berücksichtigen und sicherzustellen, dass die endgültigen Anschlussmaße exakt sind.
- 3 Jahrzehnte Aluminium-OEM/ODM-Expertise: Seit 1990 haben wir kontinuierlich Innovationen entwickelt und DFM-Optimierung (Design for Manufacturing) für kundenspezifische leichte Aluminiumbaugruppen bereitgestellt, die nahtlos vom Prototyping bis zur Massenproduktion skaliert werden können.
Zahlungsmethoden und globale Logistiklösungen
Sichere internationale Zahlungsbedingungen:
Um einen reibungslosen internationalen B2B-Handel zu ermöglichen, bieten wir flexible und sichere Zahlungsmöglichkeiten. Für Massenproduktionsaufträge von CNC-Industriemaschinenteilen akzeptieren wir Standard-T/T (Telegrafische Überweisung) mit einer Vorauszahlung von 30 % und einem Restbetrag von 70 % vor dem Versand. Für große Lieferverträge im Automobil- oder Industrieautomatisierungsbereich sind wir in der Lage, unwiderrufliche Akkreditive (L/C) auf Sicht zu bearbeiten. Für erste Prototypen, Musterbestellungen oder Gebühren für kundenspezifische Werkzeuge stehen auch PayPal und Western Union zur Verfügung, um den Prozess zu beschleunigen.
Globale Logistik und Schutzverpackungen:
Wir bieten umfassende End-to-End-Versandlösungen gemäß FOB, CIF und DAP Incoterms. Für dringende Prototypen oder Kleinserien nutzen wir internationale Expresskuriere wie DHL, FedEx und UPS. Für die Massenproduktion bieten wir über unser vertrauenswürdiges globales Spediteurnetzwerk äußerst wettbewerbsfähige Seefracht- (LCL/FCL) und Luftfrachttarife an. Da Aluminiumteile relativ weich und sehr anfällig für Oberflächenkratzer, Dellen und kosmetische Beschädigungen sind, verwenden wir spezielle Schutzverpackungen: Alle eloxierten oder präzisionsgefrästen Oberflächen werden mit einer rückstandsfreien Schutzfolie geschützt. Die Komponenten sind einzeln in antistatische Beutel verpackt und durch spezielle mehrschichtige EPE-Schaumschlitze oder starre Blisterschalen getrennt, um jegliche Kontaktreibung zwischen Metall und Metall zu verhindern. Anschließend werden sie in stabilen doppelwandigen Exportkartons auf wärmebehandelten Holzpaletten verpackt, um sicherzustellen, dass die makellose Ästhetik und Maßqualität während des internationalen Transports erhalten bleibt.
FAQ
Dünnwandiges Aluminium verformt sich unter Klemm- und Schnittkräften leicht. Wir verwenden Vakuumvorrichtungen oder maßgeschneiderte weiche Backen, die den Druck gleichmäßig verteilen. Darüber hinaus verwenden wir Hochgeschwindigkeitsbearbeitungsstrategien mit sehr geringen axialen Schnitttiefen und scharfen, polierten Hartmetallwerkzeugen, die es uns ermöglichen, 0,2-mm-Wände zu bearbeiten, während das Teil völlig steif und formstabil bleibt.
Beim Hartanodisieren vom Typ III entsteht eine dicke Oxidschicht (typischerweise 0,025 mm bis 0,05 mm pro Seite), die die Passgewinde beeinträchtigen kann. Wir bearbeiten die Gewinde und Bohrungen präzise mit einem bestimmten negativen Toleranzaufmaß vor. Wir nutzen außerdem Maskierungstechniken, um kritische Gewindebereiche vollständig vor Anodisierungsablagerungen zu schützen und so eine perfekte Nachbehandlungsmontage zu gewährleisten.
Ja. Die Bearbeitung hoher, dünner Rippen erfordert spezielle Werkzeugwege, um Werkzeugablenkung und Rippenbruch zu verhindern. Wir verwenden Trochoidenfräsen und spezielle einschneidige Aluminium-Schaftfräser mit optimierter Spanbelastung. Der starre Aufbau unserer 4-Achsen-Bearbeitungszentren ermöglicht es uns, Rippen mit hohem Streckungsverhältnis für das Wärmemanagement effizient und sicher zu schneiden.
AL7075 hat einen hohen Wärmeausdehnungskoeffizienten. Wenn sich das Teil beim Drehen erwärmt, liegen die Endmaße nach dem Abkühlen außerhalb der Toleranz. Wir nutzen Hochdruckluftstrahlen und MMS (Minimum Quantity Lubrication), um die Wärme schnell aus der Schneidzone abzuleiten. Wir ermöglichen auch eine thermische Stabilisierung der Teile vor der endgültigen Maßprüfung.
Aluminiumgrate in Blindtaschen sind manuell schwer zu erreichen. Wir verwenden spezielle schwimmende Entgratwerkzeuge und Hinterfasfräser direkt auf der CNC-Maschine. Für komplexe Innengeometrien verwenden wir die Entgratung mit thermischer Energie (TEM), die einen kontrollierten Thermoschock nutzt, um die dünnen Aluminiumgrate sofort zu verdampfen, ohne das Grundmetall zu beeinträchtigen.
Absolut. Gemäß unserem „Quality Foremost“-Prinzip stellen wir vollständige Materialwerkszertifikate (einschließlich chemischer Zusammensetzung und mechanischer Eigenschaften), vollständig dimensionierte Layouts, die von unseren japanischen und deutschen KMGs erstellt wurden, sowie Fähigkeitsstudien (Cpk/Ppk) zur Verfügung, um sicherzustellen, dass unsere Aluminiumkomponenten die strengen Anforderungen an die Rückverfolgbarkeit in der Luft- und Raumfahrt sowie in der Medizin erfüllen.