Technische Spezifikationen für CNC-Präzisionsgetriebe
| Sondentypen | Statische Drucksonden, Staurohre, Sensorgehäuse, Membrandichtungskappen |
|---|---|
| Primäre Ausrüstung | Star CNC-Langdrehmaschinen, 4-Achsen-CNC-Bearbeitungszentren, Tieflochbohrmaschinen |
| Maßtoleranz | Dichtungsdurchmesser und Membransitze: ±0,002 mm; Allgemein: ±0,005 mm |
| Geometrische Toleranzen | Konzentrizität (Bohrung zu Außendurchmesser): 0,003 mm; Gleichmäßigkeit der Wandstärke: ±0,01 mm |
| Gemeinsame Materialien | SUS316L, 17-4PH, SUS304, Inconel 625, Hastelloy C276 |
| Wärmebehandlung | Lösungsglühen, Ausscheidungshärten (HRC 38-44 für 17-4PH) |
| Oberflächenrauheit (Ra) | Bodendichtflächen: Ra 0,2; Interne Mikrokanäle: Ra 0,4 – Ra 0,8 |
| Bearbeitungsfunktionen | Tiefe interne Sacklöcher, Mikro-Abtastlöcher, Präzisionskegel, Gewindeanschlüsse |
| Oberflächenbehandlungen und Reinigung | Passivierung, Elektropolieren, Ultraschallreinigung, Reinraumverpackung |
| Inspektionsausrüstung | Japanische/deutsche KMG, Endoskope, Luftmessgeräte, Druckabfalltester |
Hochpräzise gefertigte Drucksonden für die kritische Erfassung und Flüssigkeitskontrolle
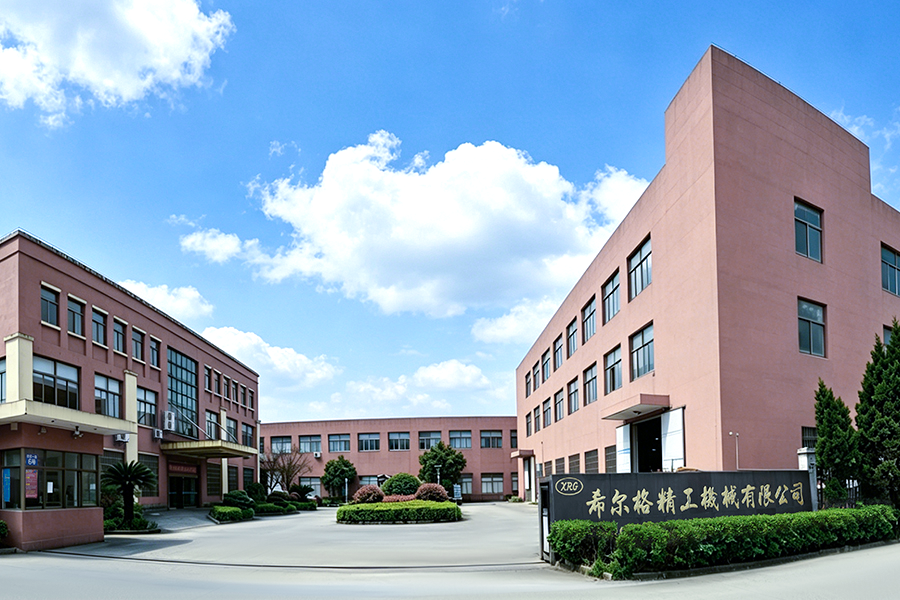
Bei Xierge Precision Machinery Co., Ltd. nutzen wir über 30 Jahre Betriebserfahrung seit 1990, um erstklassige Produkte herzustellen CNC-Präzisionsgetriebe für die Automobil-, Industriemaschinen- und Medizinbranche. Drucksonden sind hochempfindliche Komponenten, die zur Flüssigkeitsmessung, Druckübertragung und Umweltüberwachung eingesetzt werden. Sie erfordern komplexe interne Mikrokanäle, präzise Sensormembranen und makellose äußere Dichtflächen. In Umgebungen mit hohem Druck oder hoher Korrosion kann selbst eine mikroskopische Abweichung der Wandstärke, der Konzentrizität oder der Oberflächenbeschaffenheit zu ungenauen Messwerten, Sensordrift oder katastrophalen Flüssigkeitslecks führen.
Um diese anspruchsvollen Standards zu erreichen, ist unsere hochmoderne Anlage mit aus Japan importierten Star CNC-Langdrehmaschinen, fortschrittlichen 4-Achsen-CNC-Bearbeitungszentren und hochpräzisen Innen-/Außenrundschleifmaschinen ausgestattet. Die Führungsbuchsentechnologie unserer Schweizer Drehmaschinen sorgt für eine kontinuierliche, starre Unterstützung und eliminiert eine Durchbiegung bei der Bearbeitung langer, schlanker Sondenkörper vollständig. Mit dieser Spezialausrüstung können wir komplizierte Innensacklöcher, Mikrokreuzbohrungen zum Druckausgleich und Präzisions-Dichtungskegel in einer einzigen kontinuierlichen Aufspannung bearbeiten und dabei absolute Koaxialität gewährleisten.
Gemäß unserem Grundprinzip „Integritätsorientierung, Qualität an erster Stelle“ verwenden wir ausschließlich erstklassige Rohstoffe wie SUS316L, 17-4PH-Edelstahl und Inconel, um maximale Korrosionsbeständigkeit und strukturelle Integrität zu gewährleisten. Wir wenden strenge Qualitätskontrollprotokolle an und nutzen einen kompletten Satz an Prüfinstrumenten, die direkt aus Japan und Deutschland importiert werden. Wir arbeiten ständig an Innovationen, um eine solide Geschäftsentwicklung aufrechtzuerhalten, und heißen Kunden aus dem In- und Ausland herzlich willkommen, unsere Fabrik zu besuchen und maßgeschneiderte OEM/ODM-Kooperationsmöglichkeiten zu erkunden.
Kernvorteile von Xierge CNC-Präzisionsgetrieben
- Gleichmäßige Wandstärkenkontrolle: Unsere japanischen Star CNC-Langdrehmaschinen bearbeiten die empfindlichen Membransitze und tiefen Innenbohrungen in einer einzigen Aufspannung und sorgen so für absolute Konzentrizität und gleichmäßige Wandstärke, was für eine genaue Druckübertragung entscheidend ist.
- Tiefloch- und Mikrokanalbearbeitung: Wir verwenden spezielle Tiefbohr- und Mikrobohrtechniken, um lange, schlanke Innenkanäle ohne Ablenkung zu bearbeiten, um eine reibungslose Fluiddynamik zu gewährleisten und ein Verstopfen des Sensors zu verhindern.
- Gratfreies Mikrolochbohren: Um zu verhindern, dass Schmutz empfindliche Sensorelemente beschädigt, verwenden wir spezielles Hinterfasen und thermisches Entgraten, um Grate aus mikroquergebohrten Druckausgleichslöchern vollständig zu entfernen.
- Beherrschung korrosionsbeständiger Materialien: Wir verfügen über ausgereifte Verarbeitungsparameter für äußerst exotische Legierungen wie Inconel und Hastelloy, die eine hervorragende Beständigkeit gegenüber aggressiven Chemikalien, Sauergas und Umgebungen mit hohen Temperaturen bieten.
- Einwandfreies Schleifen der Dichtfläche: Ausgestattet mit hochpräzisen Rundschleifmaschinen erzielen wir spiegelglatte Oberflächen (Ra 0,2) an Dichtkegeln und O-Ring-Nuten und garantieren so leckagefreie Verbindungen unter extremen Drücken.
- Ultrareines Waschen in medizinischer Qualität: Jede Sonde wird einer strengen mehrstufigen Ultraschallreinigung unterzogen, um 100 % der Schneidflüssigkeiten und Mikrospäne zu entfernen, gefolgt von einer reinraumkompatiblen Verpackung, um eine Kontamination des Systems zu verhindern.
- 3 Jahrzehnte OEM/ODM-Innovation: Seit 1990 haben wir kontinuierlich Innovationen entwickelt und eng mit Kunden zusammengearbeitet, um DFM (Design for Manufacturing) für kundenspezifische Sondenbaugruppen zu optimieren und nahtlos vom Prototyping zur Massenproduktion zu skalieren.
Zahlungsmethoden und globale Logistiklösungen
Sichere internationale Zahlungsbedingungen:
Um einen reibungslosen internationalen B2B-Handel zu ermöglichen, bieten wir flexible und sichere Zahlungsmöglichkeiten. Für Massenproduktionsaufträge von CNC-Präzisionsgetrieben akzeptieren wir Standard-T/T (Telegrafischer Transfer) mit einer Vorauszahlung von 30 % und einem Restbetrag von 70 % vor dem Versand. Für große Automobil- oder Industrielieferverträge sind wir in der Lage, unwiderrufliche Akkreditive (L/C) auf Sicht zu bearbeiten. Für erste Prototypen, Musterbestellungen oder Gebühren für kundenspezifische Werkzeuge stehen auch PayPal und Western Union zur Verfügung, um den Prozess zu beschleunigen.
Globale Logistik und Schutzverpackungen:
Wir bieten umfassende End-to-End-Versandlösungen gemäß FOB, CIF und DAP Incoterms. Für dringende Prototypen oder Kleinserien nutzen wir internationale Expresskuriere wie DHL, FedEx und UPS. Für die Massenproduktion bieten wir über unser vertrauenswürdiges globales Spediteurnetzwerk äußerst wettbewerbsfähige Seefracht- (LCL/FCL) und Luftfrachttarife an. Da Drucksonden über empfindliche Messspitzen, Mikrolöcher und Präzisionsdichtflächen verfügen, die sehr anfällig für Stöße und Verunreinigungen sind, verwenden wir spezielle Verpackungen: Alle offenen Anschlüsse sind mit Kunststoffstopfen verschlossen, um das Eindringen von Schmutz zu verhindern. Jede Sonde ist in antistatischen Reinraumbeuteln mit VCI-Rostschutzpapier vakuumversiegelt und in speziell unterteilten EPE-Schaumstoffschlitzen in robusten Exportkartons gesichert, um sicherzustellen, dass es beim internationalen Transport zu keiner Verformung kommt.
FAQ
Eine gleichmäßige Wandstärke ist entscheidend für eine gleichmäßige Druckablenkung. Wir bearbeiten sowohl den Außendurchmesser als auch den tiefen Innenmembransitz auf unseren japanischen Star CNC-Langdrehmaschinen in einer einzigen kontinuierlichen Aufspannung. Die Führungsbuchse bietet eine starre Unterstützung, verhindert Durchbiegungen und stellt sicher, dass die Konzentrizität zwischen der Bohrung und dem Außenkörper innerhalb von 0,003 mm bleibt, wodurch eine perfekt gleichmäßige Wand gewährleistet wird.
Innenliegende Grate können abbrechen und die Messmembran zerstören. Wir verwenden scharfe, spezielle Hartmetall-Mikrobohrer mit optimierten Schneidzyklen direkt auf der CNC-Maschine. Anschließend nutzen wir die Entgratung mit thermischer Energie (TEM), die bis in die Mikrolöcher vordringt, um Grate auf molekularer Ebene zu verdampfen. Schließlich sorgen eine gründliche Ultraschallreinigung und Endoskopprüfung für einen 100 % freien internen Pfad.
Für stark korrosive Umgebungen wie Öl- und Gas-Sauergas-Anwendungen empfehlen wir dringend Inconel 625 oder Hastelloy C276. Diese exotischen Legierungen bieten eine außergewöhnliche Beständigkeit gegen Lochfraß und Spannungsrisskorrosion. Wir koordinieren auch Lösungsglühen und ASTM A967-Passivierung, um die natürlich schützende Oxidschicht auf der fertigen Sonde zu maximieren.
Ja. Dünnwandige Rohre neigen bei der Gewindebearbeitung zum Quetschen. Wir verwenden maßgeschneiderte weiche Backen und Spannzangen, die die Spannkraft gleichmäßig verteilen. Wir bearbeiten die Gewinde an einem einzigen Punkt, anstatt Matrizen zu verwenden. Dadurch können wir den Schnittdruck präzise steuern und die exakte Geometrie des Sondenkörpers beibehalten, ohne eine Ovalisierung hervorzurufen.
Standardmesswerkzeuge können tiefe interne Merkmale nicht erreichen. Wir verwenden importierte deutsche und japanische Industrie-Endoskope und spezielle Mikrosonden, die an unseren Koordinatenmessgeräten (KMG) angebracht sind. Dadurch können wir die Innenoberfläche visuell auf Werkzeugspuren überprüfen und den Innendurchmesser, die Blindendgeometrie und die Übergangskegel physisch abbilden.
Absolut. Gemäß unserem „Quality Foremost“-Prinzip können wir Druckabfallprüfungen (Dichtheitsprüfungen) in unseren Endkontrollprozess integrieren. Indem wir die Anschlüsse abdichten und die Innenkammer mit trockener Druckluft oder Stickstoff unter Druck setzen, können wir quantitativ überprüfen, dass keine Porositätsprobleme beim Guss, keine Mikrorisse oder Bearbeitungsfehler vorliegen, bevor die Komponenten verpackt werden.