Technische Spezifikationen für CNC-Ventilhülsen
| Fitting-Typen | Klemmringverschraubungen, Schlauchtüllen, Schnellkupplungskörper, Verteileranschlüsse |
|---|---|
| Primäre Ausrüstung | Star CNC-Langdrehmaschinen, 4-Achsen-CNC-Bearbeitungszentren, Präzisionsschleifmaschinen |
| Gewindestandards | NPT, BSPP (G), BSPT (R), metrisch (M), einheitlich (UNF/UNC) |
| Maßtoleranz | O-Ring-Nutdurchmesser: ±0,01 mm; Widerhakenwurzeldurchmesser: ±0,005 mm |
| Geometrische Toleranzen | Konzentrizität (Bohrung zu Gewinde): 0,005 mm; Ebenheit (Dichtungsfläche): 0,002 mm |
| Gemeinsame Materialien | SUS304, SUS316L, 17-4PH Edelstahl, Messing (C36000) |
| Maximaler Betriebsdruck | Bis zu 1500 PSI (abhängig von Design und Material) |
| Oberflächenrauheit (Ra) | Interne Flüssigkeitswege: Ra 0,4; Bodendichtflächen: Ra 0,2 |
| Bearbeitungsfunktionen | Mehrstufige Widerhaken, O-Ring-Nuten, Sechskantflächen, kreuzgebohrte Anschlüsse |
| Oberflächenbehandlungen und Reinigung | Passivierung, Elektropolieren, Ultraschallreinigung, Reinraumverpackung |
| Inspektionsausrüstung | Japanische/deutsche KMG, Gewindemessgeräte, Druckabfalltester, Endoskope |
Hochpräzise CNC-Ventilhülsen für kritische Wärmemanagementsysteme
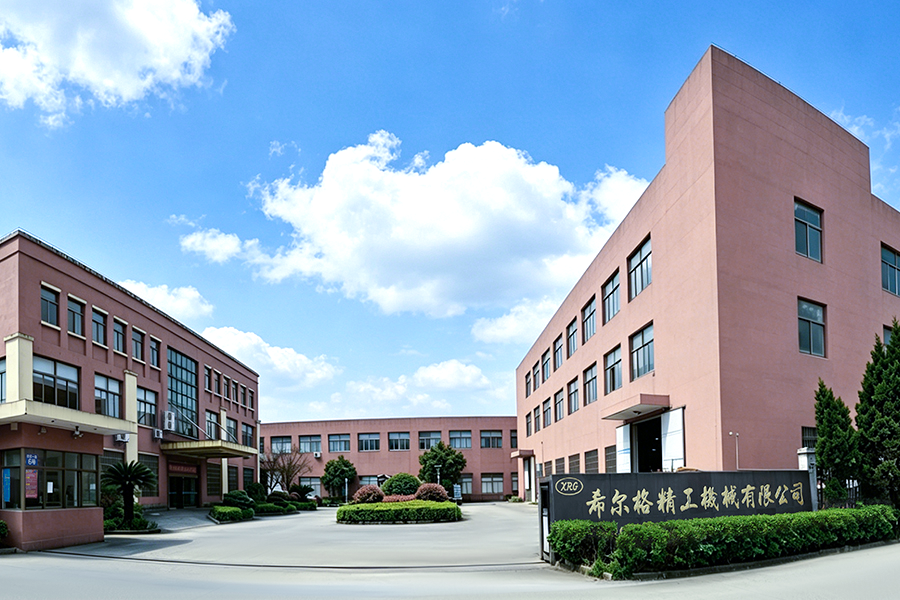
Bei Xierge Precision Machinery Co., Ltd. nutzen wir über 30 Jahre Betriebserfahrung seit 1990, um erstklassige Produkte herzustellen CNC-Ventilhülsen für die Automobil-, Elektro-, Medizin- und Hochleistungscomputerindustrie. CNC-Ventilhülsen sind die kritischen Verbindungspunkte in Wärmemanagementkreisläufen und verantwortlich für die Aufrechterhaltung einer auslaufsicheren Abdichtung unter ständigen Vibrationen, Temperaturwechseln und hohen Flüssigkeitsdrücken. Diese Komponenten erfordern komplexe interne Flüssigkeitskanäle, präzise O-Ring-Dichtungsnuten und makellose Gewindegeometrien. In Hochdruck-Batteriekühlsystemen für Elektrofahrzeuge oder Server-Rechenzentrumsanwendungen kann selbst eine mikroskopische Abweichung der Dichtfläche oder der Gewindesteigung zu Kühlmittelumgehung, Korrosion oder einem katastrophalen thermischen Durchgehen führen.
Um einwandfreie Ergebnisse zu erzielen, ist unsere hochmoderne Anlage mit aus Japan importierten Star CNC-Langdrehmaschinen und fortschrittlichen 4-Achsen-CNC-Bearbeitungszentren ausgestattet. Mit dieser Spezialausrüstung können wir komplizierte Innenwiderhaken, Präzisionskegelgewinde und Multistandard-Dichtungsnuten in einer einzigen kontinuierlichen Aufspannung bearbeiten und so eine extreme Konzentrizität zwischen dem Flüssigkeitspfad und dem Gegenkörper gewährleisten. Die Führungsbuchsentechnologie unserer Schweizer Drehmaschinen bietet eine beispiellose Unterstützung und ermöglicht es uns, die strikte Zylindrizität der Passkomponenten ohne Durchbiegung beizubehalten.
Gemäß unserem Grundprinzip „Integritätsorientierung, Qualität an erster Stelle“ verwenden wir ausschließlich erstklassige Rohstoffe, insbesondere Edelstahl 304 und 316L, um maximale Korrosionsbeständigkeit gegenüber Glykolmischungen und entionisiertem Wasser zu gewährleisten. Wir wenden strenge Qualitätskontrollprotokolle an und nutzen einen kompletten Satz an Prüfinstrumenten, die direkt aus Japan und Deutschland importiert werden. Wir arbeiten ständig an Innovationen, um eine solide Geschäftsentwicklung aufrechtzuerhalten, und heißen Kunden aus dem In- und Ausland herzlich willkommen, unsere Fabrik zu besuchen und maßgeschneiderte OEM/ODM-Kooperationsmöglichkeiten zu erkunden.
Kernvorteile der CNC-Ventilhülsen von Xierge
- Auslaufsichere Dichtungsintegrität: Wir bearbeiten O-Ring-Nuten und Metall-auf-Metall-Dichtflächen mit Mikrotoleranzen, um eine perfekte Kompression und keine Flüssigkeitsleckage bei Hochdruck-Kühlzyklen und kontinuierlichen Vibrationen zu gewährleisten.
- Komplexe Bearbeitung in einer Aufspannung: Mit unseren CNC-Schweizerdrehmaschinen von Japanese Star können wir mehrstufige Widerhaken, Präzisionsgewinde und Innenbohrungen in einer kontinuierlichen Aufspannung drehen, wobei eine extreme Konzentrizität erhalten bleibt und sekundäre Spannfehler vermieden werden.
- Überlegene Korrosionsbeständigkeit: Durch die ausschließliche Verwendung von Premium-Edelstahl 316L und 304 in Kombination mit Passivierung und Elektropolierung widerstehen unsere Armaturen aggressiven Glykolmischungen und entionisiertem Wasser ohne Lochfraß oder galvanische Korrosion.
- Ultrareine interne Passagen: Um eine Verunreinigung des Kühlmittels und ein Verstopfen der Mikrokanäle zu verhindern, werden alle Baugruppen durch spezielle industrielle Ultraschallreinigungsmaschinen bearbeitet, um Mikrograte und Schneidflüssigkeiten zu 100 % zu entfernen.
- Hochdruck-Anti-Blowout-Design: Durch DFM (Design for Manufacturing) optimieren wir die geometrischen Winkel von Widerhaken und Sicherungsringen und stellen so sicher, dass das Rohr auch bei plötzlichen Druckstößen sicher verschlossen bleibt.
- Erstklassige Messtechnik und Flüssigkeitsprüfung: Mithilfe importierter japanischer und deutscher KMGs, Endoskope und Druckabfalltester überprüfen wir bei jeder Charge Maßgenauigkeit, Dichtungsintegrität und Druckbeständigkeit.
- 3 Jahrzehnte OEM/ODM-Innovation: Seit 1990 haben wir kontinuierlich Innovationen entwickelt und eng mit Kunden zusammengearbeitet, um kundenspezifische Anschlussgeometrien zu optimieren, und haben uns schnell vom Prototypenbau zur Massenproduktion entwickelt.
Zahlungsmethoden und globale Logistiklösungen
Sichere internationale Zahlungsbedingungen:
Um einen reibungslosen internationalen B2B-Handel zu ermöglichen, bieten wir flexible und sichere Zahlungsmöglichkeiten. Für Massenproduktionsaufträge von CNC-Ventilhülsen akzeptieren wir Standard-T/T (Telegrafischer Transfer) mit einer Anzahlung von 30 % und einem Restbetrag von 70 % vor dem Versand. Bei großen Lieferverträgen für die Automobilindustrie oder für Rechenzentren sind wir in der Lage, unwiderrufliche Akkreditive (L/C) auf Sicht zu bearbeiten. Für erste Prototypen, Musterbestellungen oder Gebühren für kundenspezifische Werkzeuge stehen auch PayPal und Western Union zur Verfügung, um den Prozess zu beschleunigen.
Globale Logistik und Schutzverpackungen:
Wir bieten umfassende End-to-End-Versandlösungen gemäß FOB, CIF und DAP Incoterms. Für dringende Prototypen oder Kleinserien nutzen wir internationale Expresskuriere wie DHL, FedEx und UPS. Für die Massenproduktion bieten wir über unser vertrauenswürdiges globales Spediteurnetzwerk äußerst wettbewerbsfähige Seefracht- (LCL/FCL) und Luftfrachttarife an. Da Flüssigkeitskühlungsarmaturen über empfindliche Dichtflächen, feine Gewinde und interne Widerhakengeometrien verfügen, die sehr anfällig für Stöße und Oxidation sind, verwenden wir spezielle Verpackungen: Alle Einlass- und Auslassöffnungen sind mit Kunststoffstopfen verschlossen, um das Eindringen von Schmutz zu verhindern. Die Komponenten sind in VCI-Rostschutzpapier (Volatile Corrosion Inhibitor) eingewickelt und in speziellen EPE-Schaumstoffschlitzen oder Blisterschalen in stabilen Exportkartons gesichert, um Transportschäden zu vermeiden.
FAQ
Die Integrität der Dichtung hängt vollständig vom Volumen und der Oberflächenbeschaffenheit der Nut ab. Wir bearbeiten O-Ring-Nuten direkt auf unseren Schweizer Drehmaschinen mit speziellen Mikro-Nutwerkzeugen und halten dabei die Toleranzen für Nutbreite und -tiefe innerhalb von ±0,01 mm. Wir stellen außerdem sicher, dass die Oberflächenbeschaffenheit der Nutwände Ra 0,4 oder besser beträgt, um Mikroabrieb am O-Ring während der Kompression zu verhindern. Diese präzise Lautstärkeregelung garantiert ein optimales Zusammendrücken ohne Überkompression.
Interne Grate können abbrechen und Mikrokanal-Kühlplatten verstopfen. Um Grate an den Lochkreuzungen zu entfernen, nutzen wir spezielle Hinteranfaswerkzeuge direkt auf der CNC-Maschine. Für komplexe Innengeometrien nutzen wir die thermische Energieentgratung (TEM), die durch einen kontrollierten Thermoschock Grate auf molekularer Ebene präzise entfernt, ohne die kritischen Widerhakengrunddurchmesser oder Gewindesteigungen zu beeinträchtigen.
Ja. Wir bearbeiten die internen Flüssigkeitswege zu einem glatten Finish und koordinieren dann das Elektropolieren und die ASTM A967-Passivierung. Elektropolieren entfernt eine mikroskopisch kleine Materialschicht, glättet Mikrospitzen und entfernt eingeschlossene Verunreinigungen. Dadurch entsteht eine reibungsfreie, chromreiche Oberfläche, die die Korrosionsbeständigkeit gegenüber aggressivem entionisiertem Wasser deutlich verbessert und die Bildung von Biofilm verhindert.
Dünnwandige Rohre neigen unter Schnittdruck zur Ovalisierung. Wir verwenden maßgeschneiderte weiche Spannbacken, Spreizspannzangen und synchronisierte Gegenspindeln, die die Spannkraft gleichmäßig verteilen, ohne das Teil zu zerdrücken. Außerdem bearbeiten wir die Gewinde einpunktig statt mit Matrizen, sodass wir den Schnittdruck präzise steuern und die exakte Geometrie des Fittingkörpers beibehalten können.
Absolut. Gemäß unserem „Quality Foremost“-Prinzip integrieren wir die Druckabfallprüfung (Dichtheitsprüfung) in unseren Endkontrollprozess für vollständig bearbeitete Armaturen. Indem wir die Anschlüsse abdichten und die Innenkammern mit trockener Druckluft oder Stickstoff unter Druck setzen, können wir quantitativ überprüfen, dass keine Porositätsprobleme, Mikrorisse oder Dichtungsfehler vorliegen, bevor die Komponenten verpackt werden.
Mit über 30 Jahren Erfahrung bearbeiten wir alle wichtigen internationalen Gewindestandards, einschließlich NPT, BSPP (G) und metrisch. Für konische Gewinde wie NPT verwenden wir präzise importierte japanische und deutsche Gewinderinge und Lehrdorne, um sicherzustellen, dass der funktionale handfeste Eingriffsabstand und der schraubenschlüsselfeste Konus strenge Dichtungsspezifikationen erfüllen und so ein Verkanten oder Auslaufen bei der Montage vor Ort verhindert.